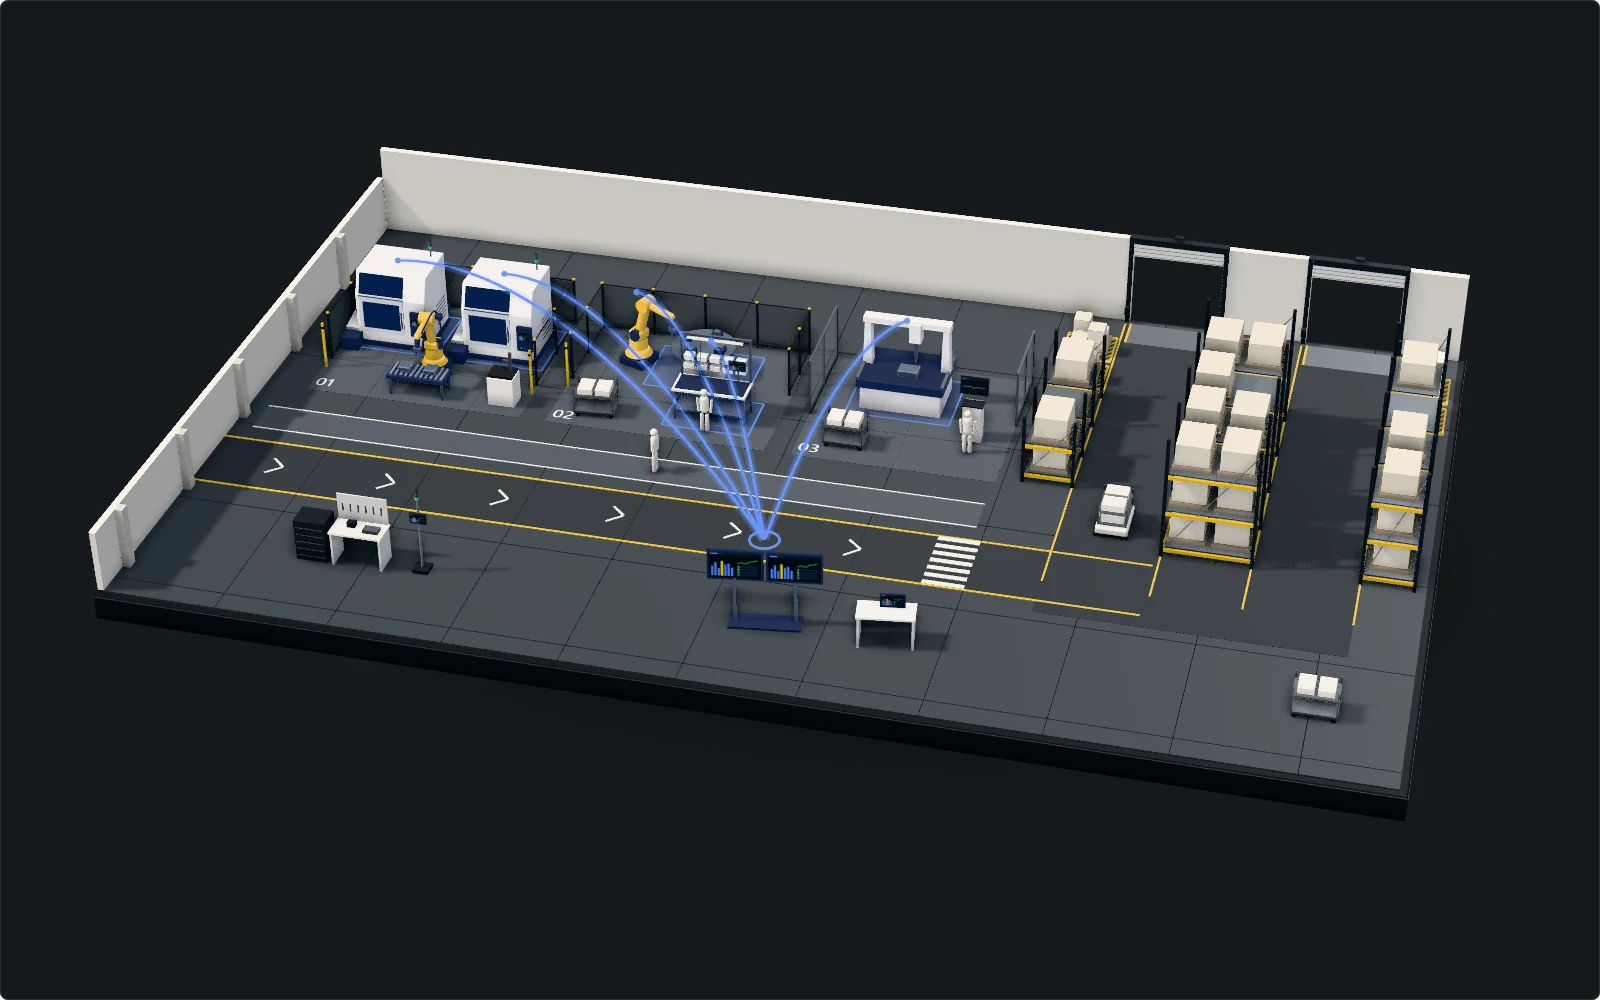
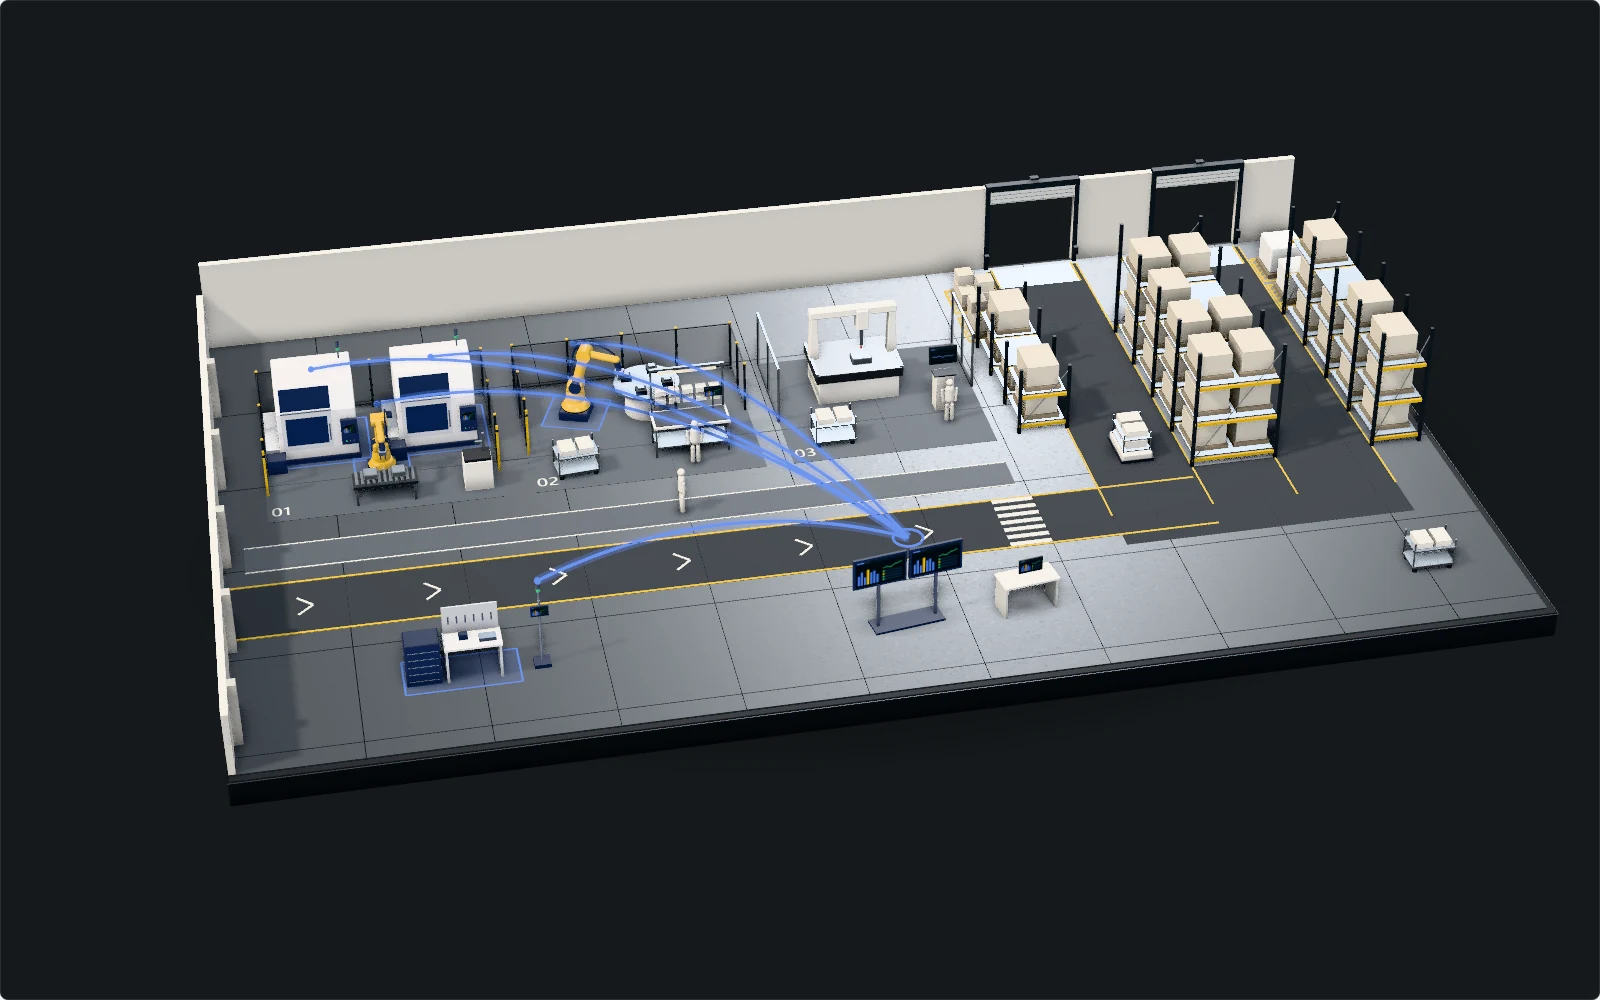
설비 PLC 데이터 수집
샘플 데이터설비 3대의 측정값
| 설비 | 압력 MPa | 속도 mm/s | 온도 °C |
|---|---|---|---|
| 12.4 | 85 | 210 | |
| 12.1 | 82 | 208 | |
| 12.6 | 87 | 212 |
설비의 압력·속도·온도를 품질 변동과 함께 살펴봅니다. 표시값만으로 합격·불합격을 판정하지 않습니다.
설비 3대의 측정값
| 설비 | 압력 MPa | 속도 mm/s | 온도 °C |
|---|---|---|---|
| 12.4 | 85 | 210 | |
| 12.1 | 82 | 208 | |
| 12.6 | 87 | 212 |
설비의 압력·속도·온도를 품질 변동과 함께 살펴봅니다. 표시값만으로 합격·불합격을 판정하지 않습니다.
특성 A · 측정값 8개 모두 규격 내
특성 A의 치수 8개를 측정 순서대로 확인합니다. 9.90~10.10 mm는 규격 범위이며 통계적으로 산출한 관리한계가 아닙니다.
특성 B · 가정값으로 계산한 Cp·Cpk 2.00
특성 B의 평균값 추이입니다. LSL 9.70, USL 10.30, 평균 10.00 mm와 부분군 내 σ 0.05 mm를 가정하면 Cp=Cpk=2.00입니다. σ는 그래프에서 추정한 값이 아니며, 이 계산은 관리한계나 실제 공정 판정을 나타내지 않습니다.
같은 측정값 8개의 분포
특성 A의 Run Chart 측정값 8개를 구간별로 집계했습니다. 구간은 왼쪽 값을 포함하고 오른쪽 값을 제외합니다.
재현 화면 · 샘플 데이터
화면을 누르면 크게 볼 수 있습니다.
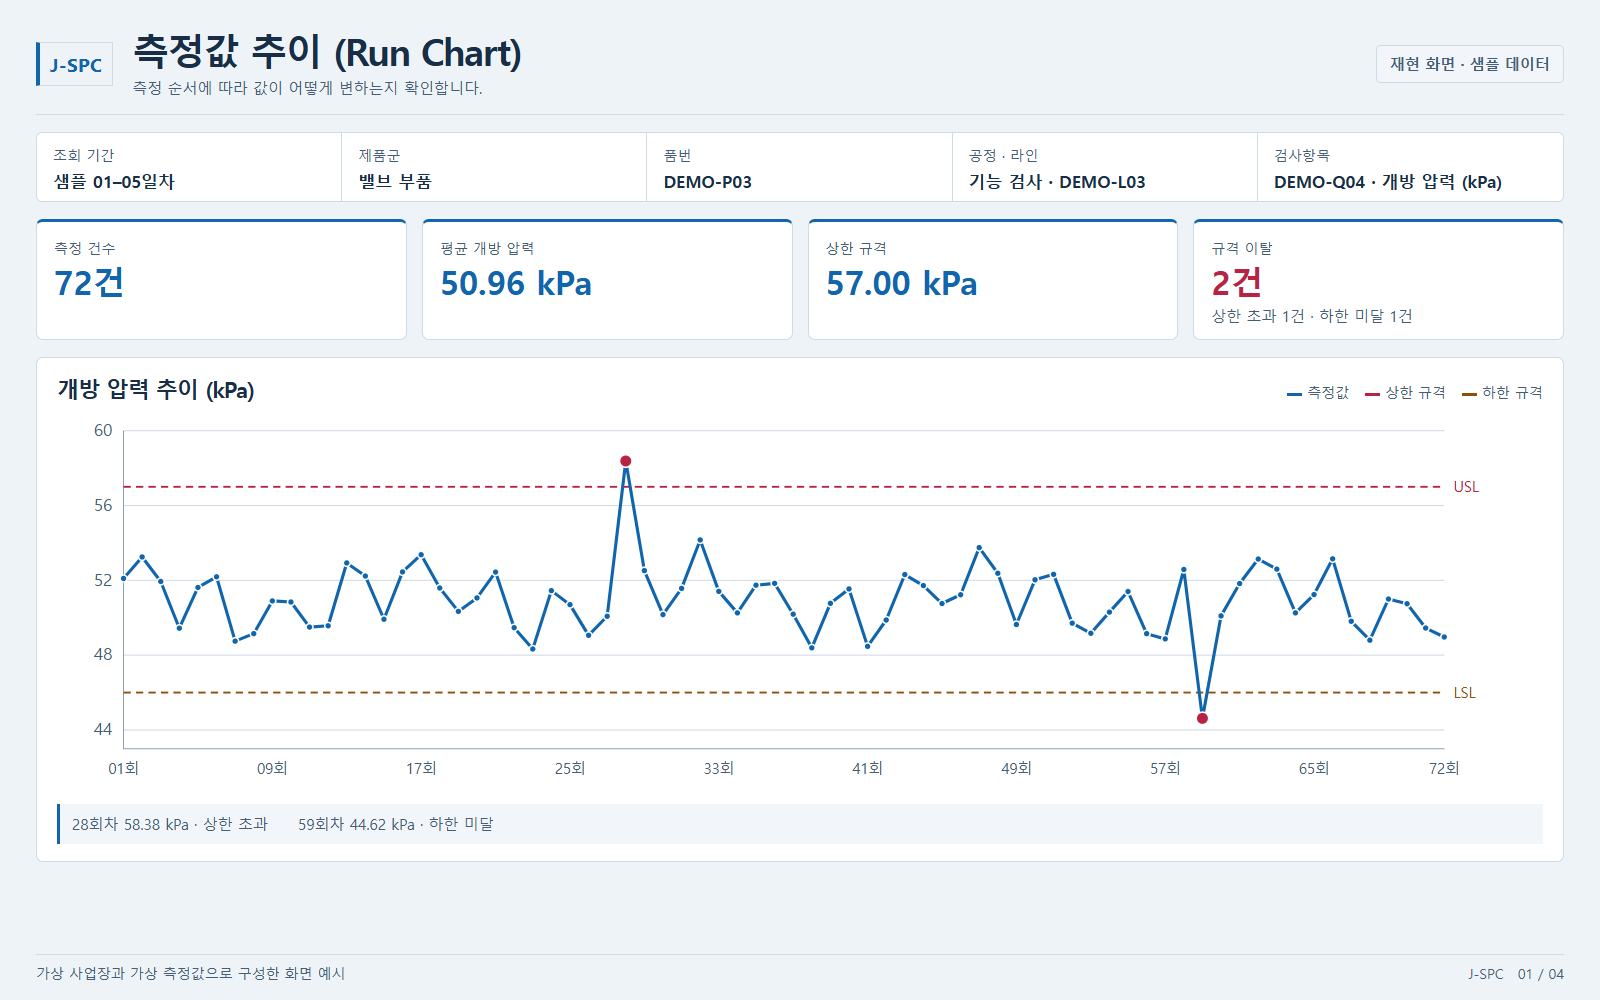
측정값과 검사 기준을 연결해 공정 변동을 확인하고 조치 결과를 남깁니다.
J-MES DB의 설비·검사 데이터를 SPC DB로 동기화합니다. PLC 측정값 수집과 데이터 백업 범위를 함께 정합니다.
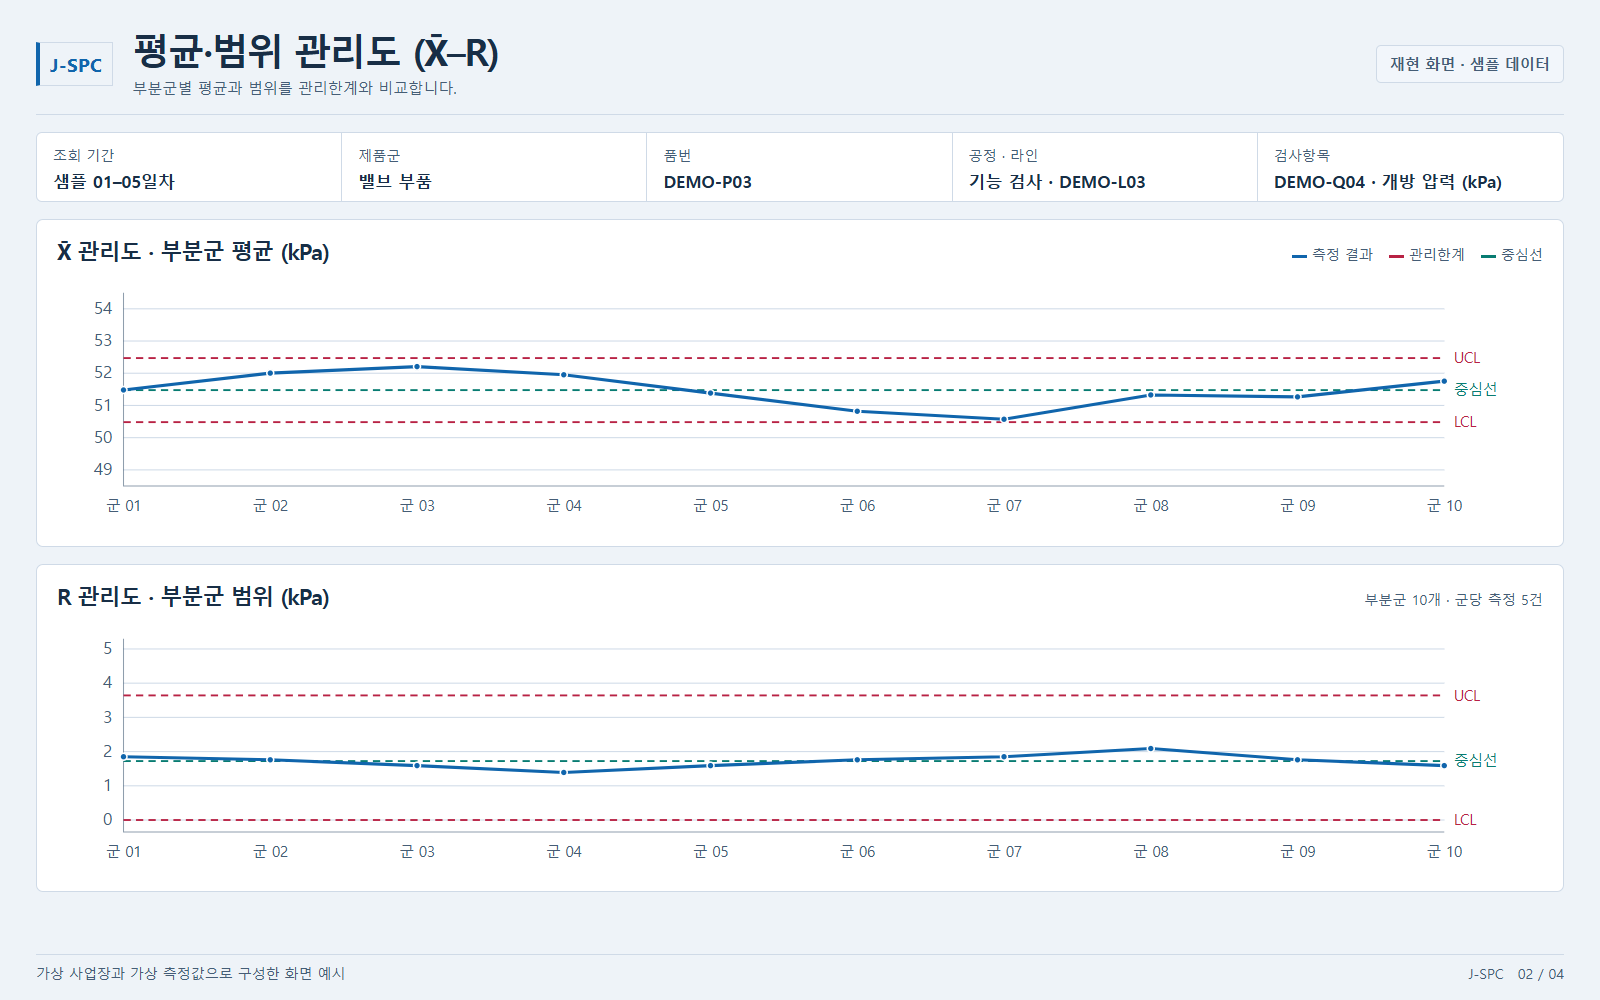
Run Chart·Multi Run Chart, Xbar-R·Xbar-S 관리도로 공정 변동을 확인하고 주야간 결과를 비교합니다.
검사항목별 Cp·Cpk와 평균·표준편차 추이를 조회합니다. SPEC IN 데이터 분석에 쓰는 조건도 함께 관리합니다.
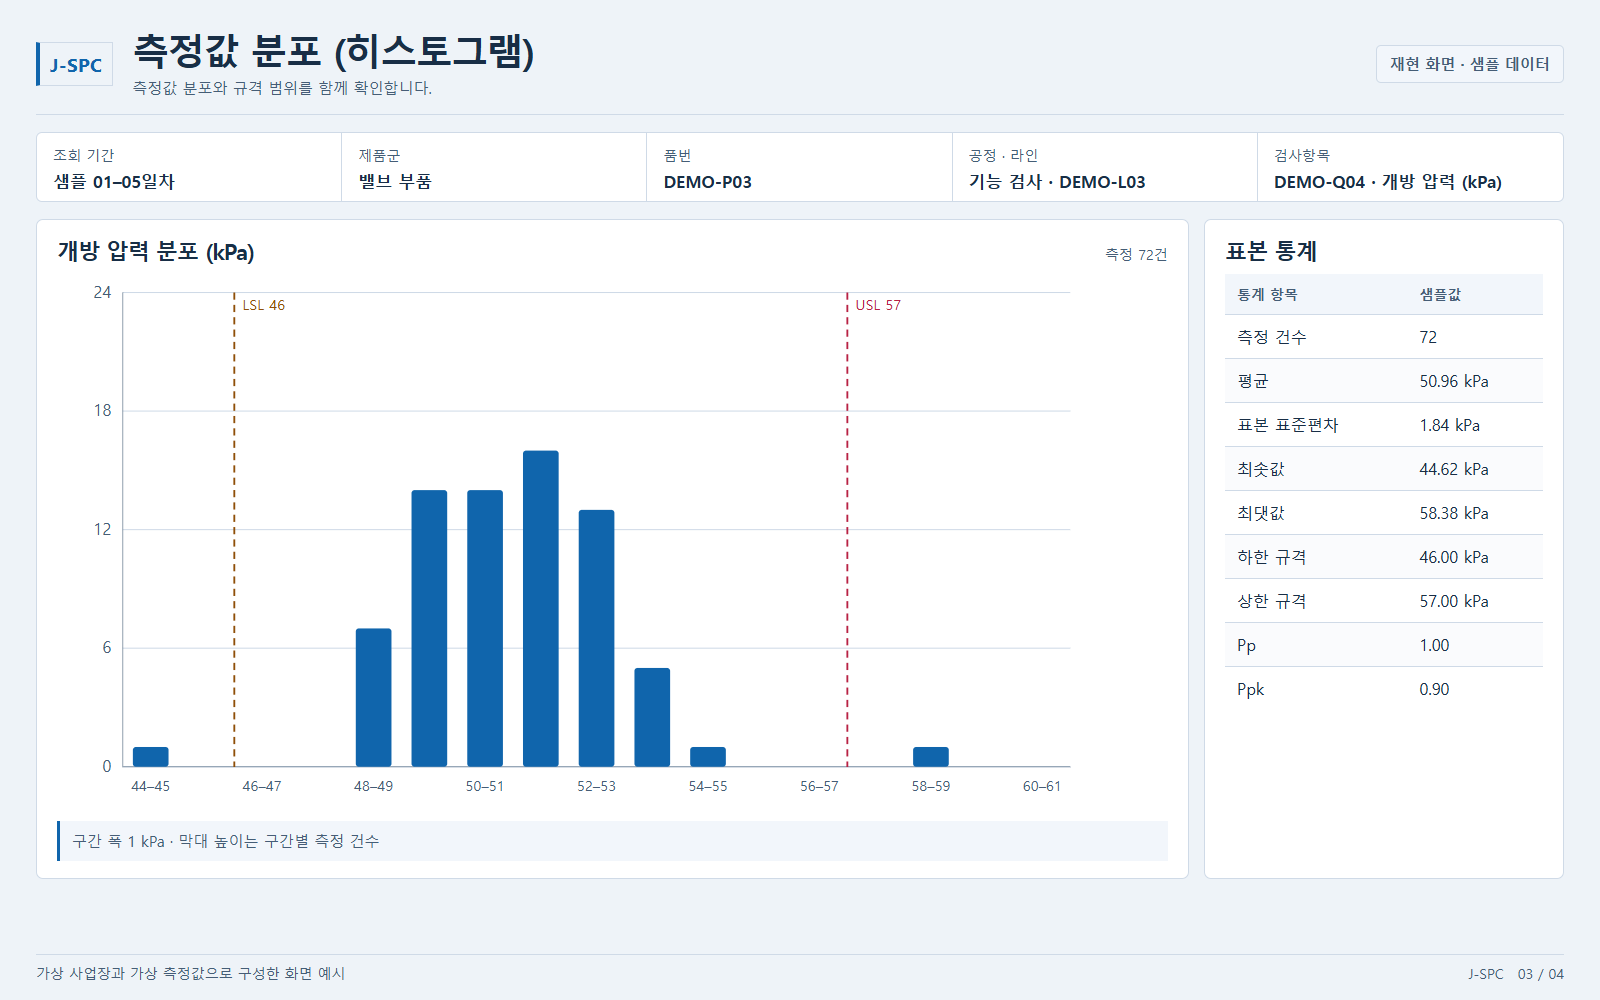
품질 히스토그램과 시간대별 산포도로 측정값의 분포를 확인합니다. Cavity·Field별 조건으로 조회합니다.
연속·누적 타점 기준을 설정하고 이상발생 알람을 조회합니다. 원인과 조치내역을 등록해 이력으로 남깁니다.
공정별 품질 현황과 이상 발생 현황을 확인합니다. 주야간 비교 종합 현황을 현장과 사무실에서 공유합니다.
설비 데이터를 J-MES DB에 모으고 SPC DB로 동기화·가공해 관리도와 알람에 연결합니다.
J-SPC
연계 대상, 수집 항목, 배포 환경과 장비 호환 범위는 현장 시스템을 확인한 뒤 정합니다.
데이터 수집, 관리도, 공정능력, 이상 조치와 모니터링을 구분했습니다. 확장 항목은 적용 범위를 별도로 협의합니다.
세부 기능과 확장 항목은 도입 범위에 맞춰 협의합니다.
| 기능 | 구분 | 설명 |
|---|---|---|
| MES 데이터 연동 | 기본 | J-MES에 수집한 설비·검사 데이터를 SPC DB로 동기화합니다. |
| 검사항목·SPEC 관리 | 기본 | 라인·공정·검사항목별 LSL·USL과 연속·누적 타점 기준을 등록합니다. |
| 수동 측정값 입력 | 기본 | 계측기 측정값을 현장 화면에서 직접 등록합니다. |
| 데이터 백업 | 기본 | SPC 데이터의 백업과 보관을 관리합니다. |
| 기능 | 구분 | 설명 |
|---|---|---|
| Run Chart | 기본 | 측정값 추이를 확인하고 Multi Run Chart로 여러 항목을 함께 비교합니다. |
| 계량형 관리도 | 기본 | Xbar-R·Xbar-S 관리도와 주야간 비교 관리도를 조회합니다. |
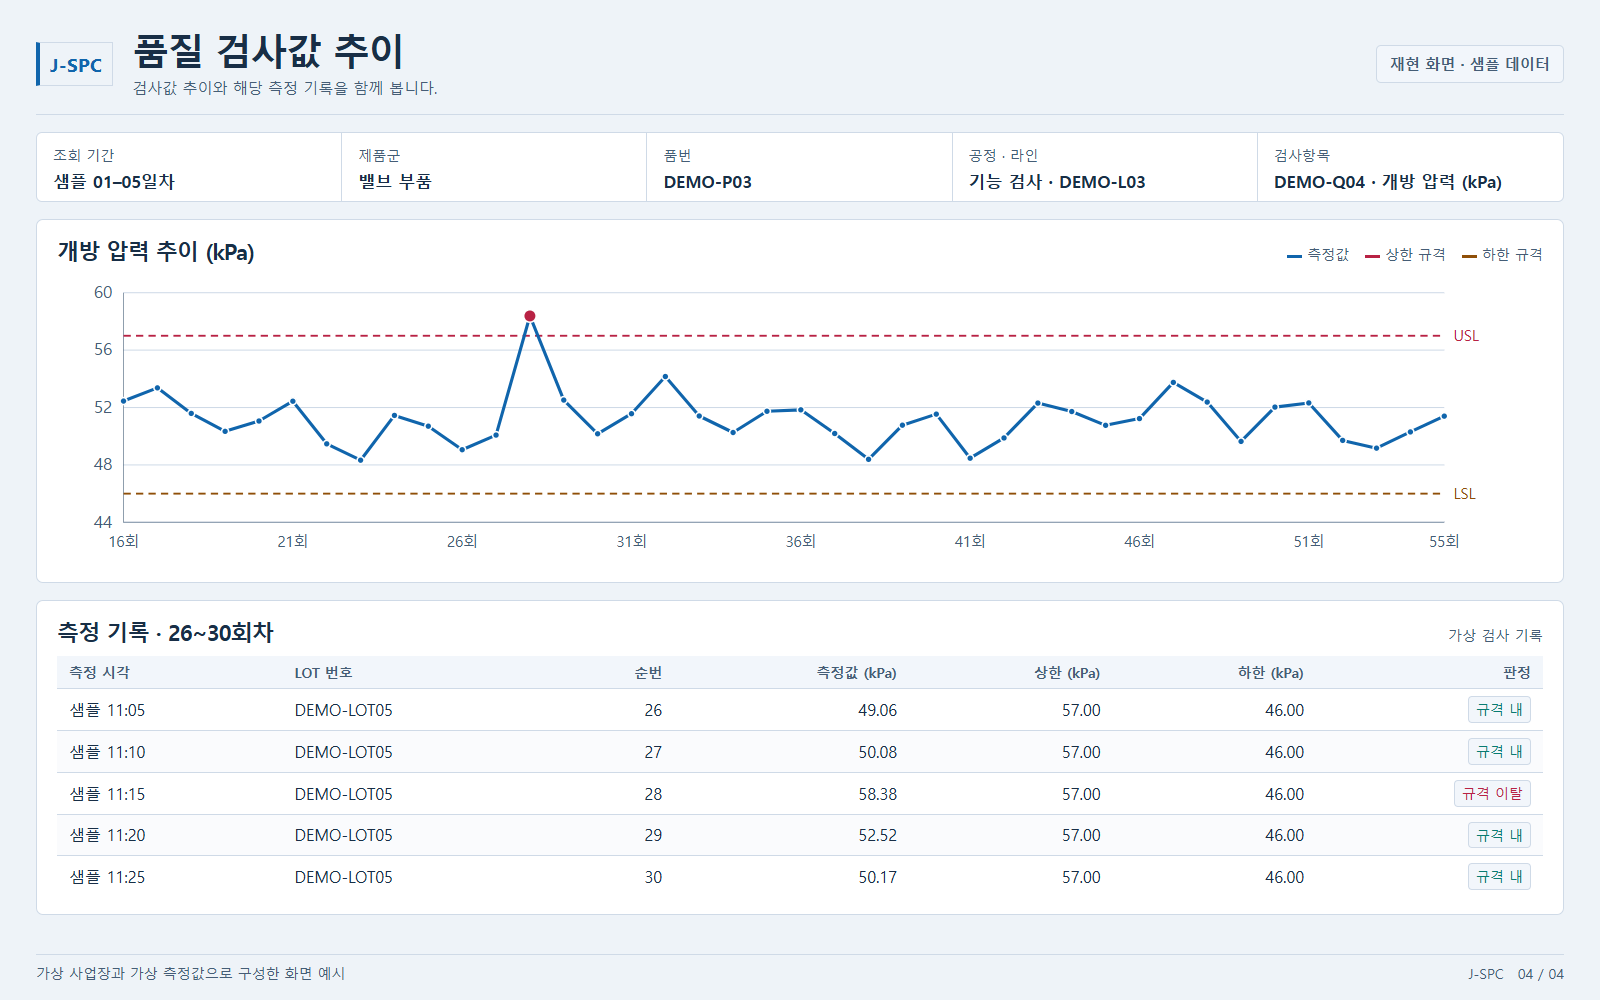
| 검사값 추이도 | 기본 | 품목별 검사값 추이를 상세 조건으로 조회합니다. |
| 계수형 관리도 | 확장 | p·np·c·u 관리도로 불량률과 결점수를 관리하는 확장 항목입니다. |
| 기능 | 구분 | 설명 |
|---|---|---|
| Cp·Cpk | 기본 | 단기 공정능력 지수를 산출합니다. SPEC IN 데이터 적용 조건은 분석 목적에 맞춰 정합니다. |
| 평균·편차 추이 | 기본 | 일자별 Cp·Cpk·평균·표준편차 추이를 그래프로 확인합니다. |
| 분포 분석 | 기본 | 히스토그램과 시간대별 산포도를 Cavity·Field별로 조회합니다. |
| Pp·Ppk | 확장 | 장기 공정성능 지수와 고객 제출용 보고서를 다루는 확장 항목입니다. |
| 기능 | 구분 | 설명 |
|---|---|---|
| 규격·관리 이탈 | 기본 | 설정한 규격 한계와 관리 한계를 벗어난 측정값을 감지합니다. |
| 연속·누적 타점 | 기본 | 설정한 연속·누적 타점 기준으로 이상 패턴을 판정합니다. |
| 알람 이력·조치 | 기본 | 이상발생 알람을 조회하고 원인과 조치내역을 등록합니다. |
| 판정 규칙 확장 | 확장 | Western Electric·Nelson 규칙의 적용 범위와 판정 조건을 협의하는 확장 항목입니다. |
| 기능 | 구분 | 설명 |
|---|---|---|
| 실시간 품질 현황 | 기본 | 공정별 품질 현황을 모니터링합니다. |
| 이상 발생 현황 | 기본 | 공정별 이상 발생 건수와 상태를 조회합니다. |
| QMS 연계 | 기본 | 이상 건을 J-QMS 부적합·개선대책과 연결합니다. |
| MSA(Gage R&R) | 확장 | 측정시스템의 반복성·재현성을 평가하는 확장 항목입니다. |
공정능력 증빙과 현장 대응에 필요한 측정값, 분석 결과, 조치 이력을 함께 관리합니다.
설비·측정 장비의 자동 수집과 J-MES 검사 Raw Data를 분석에 연결해 수동 입력·집계를 줄이는 방향으로 구성합니다. 변환·동기화 조건은 사전에 확인합니다.
J-MES 측정 데이터를 분석해 샘플 검사만으로 놓치기 쉬운 공정 변화를 확인하고, 공정 효율과 제품 품질을 판단하는 데 활용합니다.
고객의 특별특성 요구를 확인하고 Cp·Cpk·평균·편차 추이를 준비합니다. 공정능력과 조치 이력을 고객 설명에 활용합니다.
규격·관리 이탈과 연속·누적 타점 이상을 알리고 조치를 기록합니다. 변동과 조치 전후 기록을 공정 개선에 활용합니다.
작업자와 품질팀이 같은 그래프로 품질 상태를 직접 확인하고 현장과 사무실에서 공유합니다.
적용 범위와 운영 조건에 따라 효과가 달라집니다.
현황과 요구사항을 확인하고, 연동·개발·시범 적용을 거쳐 운영 범위를 정합니다. 일정과 지원 조건은 별도로 협의합니다.
측정 항목과 데이터 현황을 분석합니다.
검사항목·SPEC·이상 기준을 정의합니다.
J-MES·설비 데이터 인터페이스를 구성합니다.
관리도와 모니터링 화면을 구성합니다.
테스트와 사용자 교육을 진행합니다.
운영자를 교육하고 완료 내용을 정리합니다.
구축 범위와 시스템 연계, 도입 일정을 상담합니다.