사용한 원료 LOT를 찾기 어려울 때
투입 시각과 생산 LOT를 함께 기록합니다.
자세히 보기
한 생산 LOT에 여러 원료가 들어갈 때
작업 도중 원료를 바꾸거나 한 원료 LOT를 여러 작업에 나눠 쓸 수 있습니다. 어느 생산분에 사용했는지 찾으려면 원료·건조분·생산 LOT 사이의 관계와 전환 시점이 필요합니다.
투입 시각과 생산 LOT를 함께 기록합니다.
작업 도중 원료를 바꾸거나 한 원료 LOT를 여러 작업에 나눠 쓸 수 있습니다. 어느 생산분에 사용했는지 찾으려면 원료·건조분·생산 LOT 사이의 관계와 전환 시점이 필요합니다.
변경 전후 값과 적용 구간을 남깁니다.
금형을 바꾸거나 캐비티를 막고 성형 조건을 조정하면 같은 작업지시 안에서도 생산 조건이 달라집니다. 작업 구간별 금형, 유효 캐비티와 적용 조건을 확인할 수 있게 기록합니다.
검사 결과와 처리 상태를 구분합니다.
첫 검사에서 불합격한 수량과 재검사로 합격한 수량을 구분해야 실제 불량 추이를 확인할 수 있습니다. 보류·해제 이력도 남겨 포장 수량과 출하 가능 수량을 구분합니다.
사출 현장에서 이력을 확인하려면 생산 수량과 함께 원료, 금형, 성형 조건과 검사 결과를 연결해야 합니다. MES를 적용할 때는 어떤 단위로 추적할지, 각 기록을 어디서 얻을지부터 정합니다.
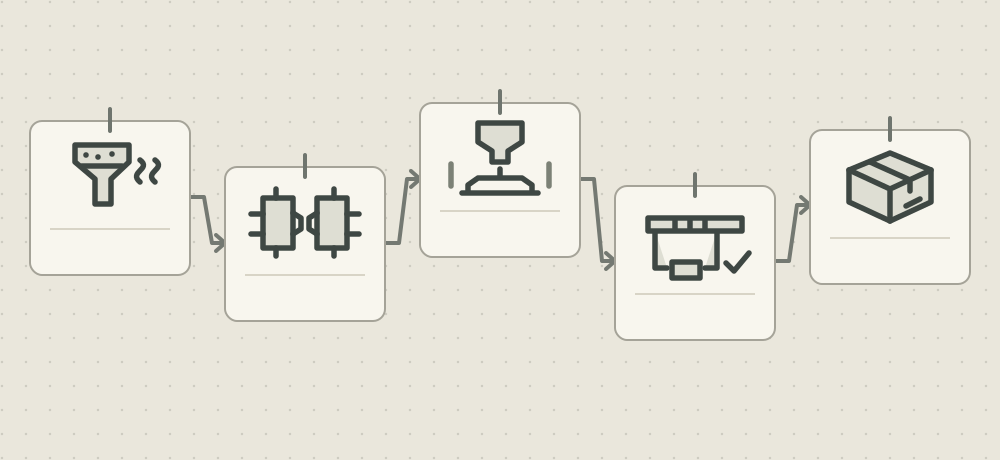 관리 순서 예시 · 자동 수집 범위를 뜻하지 않습니다
어떤 원료를 어느 건조분에 넣어 생산에 사용했는지 남깁니다.
공급 LOT와 건조분을 연결하고, 건조분이 어느 작업에 투입됐는지 기록합니다. 수지가 바뀌면 해당 등급의 공급사 지침과 현장 승인 조건부터 확인합니다.
작업지시에 사출기, 금형, 사용할 조건표를 묶습니다.
금형을 장착하고 적용할 캐비티와 성형 조건을 확인합니다. 셋업과 시사출 기록을 남긴 뒤 초품 판정을 생산 시작 이력에 연결합니다.
사출 횟수, 제품 수량, 실제 공정값과 정지 사유를 구분합니다.
설비에서 받을 수 있는 값과 현장에서 입력할 값을 먼저 나눕니다. 공정값과 수량은 같은 작업·설비·시간 구간에서 조회할 수 있도록 기준을 맞춥니다.
무엇을 검사했고, 불량이나 보류품을 어떻게 처리했는지 확인합니다.
샘플을 생산 LOT에 연결하고 필요한 경우 샷 구간과 캐비티까지 좁힙니다. 검사 결과와 후가공·재작업 이후의 판정을 구분해 기록합니다.
출하 기록에서 포장 단위와 그 안에 들어간 생산 LOT를 찾습니다.
생산 LOT를 박스나 팔레트와 연결하고 포장, 창고 입출고, 출하 순으로 이력을 남깁니다. 포장 단위가 바뀌어도 원래 생산 LOT를 찾을 수 있어야 합니다.
사출 현장의 기록을 원료 준비부터 출하까지 다섯 구간으로 나눈 예시입니다. 실제 사출기 한 사이클의 순서나 공장 배치를 나타내지 않습니다. 관리 항목과 수집 범위는 설비, 인터페이스와 프로젝트별 요구를 확인해 정합니다.
현장에 맞춰 적용 범위와 연계 항목을 정합니다.
투입 원료와 생산 LOT, 포장·출하 단위를 연결해 사용 이력과 출하 범위를 확인합니다. 원료나 포장을 나누고 합치는 지점에서는 이전과 이후의 번호 관계와 수량을 함께 남깁니다.
작업지시와 금형, 사출기, 승인 조건표를 연결합니다. 조건이 변경된 시각이나 샷 구간을 남기면 이후 검사 결과를 볼 때 적용된 조건을 함께 확인할 수 있습니다. 금형 점검에 사용량을 쓰려면 샷 수를 어느 장비에서 어떻게 얻을지 정합니다.
샷 수와 실물 제품 수량의 관계를 현장 수량과 대조합니다. 교대나 작업지시별로 시사출·양품·불량을 구분하고, 설비 신호에서 알기 어려운 정지 사유는 작업자가 보완하는 방식을 검토합니다.
측정값과 판정을 검사 대상과 연결하고, 불량품의 재작업·재검사와 보류 해제 결과를 구분합니다. 측정값의 경향을 살펴볼 때는 품목·캐비티·적용 조건을 같이 확인할 범위를 정합니다.
작업지시와 품번을 어느 시스템에서 받고 생산 실적을 언제 확정해 돌려보낼지 정합니다.
기종별 데이터 항목, 단위, 측정 주기와 통신 방식을 확인합니다. 자동으로 수집할 수 없는 정보는 작업자 입력이나 기존 기록으로 보완할지 검토합니다.
WMS의 포장·입출고 기록과 QMS의 검사·보류 기록이 같은 생산 LOT를 참조할 수 있도록 식별자와 확정 시점을 맞춥니다.
현장에서 쓰는 작업지시, 원료 라벨, 조건표, 검사 양식과 포장 라벨을 모읍니다. 추적할 단위와 설비별로 받을 수 있는 데이터를 확인합니다.
대표 품목의 실제 수량과 기록을 대조하고 원료 전환, 캐비티 변경, 재검사·보류, 합포장 뒤에도 LOT를 찾을 수 있는지 확인합니다.
한 품목에서 기록과 집계 기준을 확인한 뒤 기종·금형별 차이와 창고·품질·ERP 연계 범위를 정합니다.
수량은 생산 LOT와 교대 마감 기준을 맞춰 비교합니다. 사이클타임은 측정 시작·끝과 시사출을 포함할지 정합니다. 정지 시간은 계획 정지와 통신 누락을 구분해 집계합니다. 불량률은 검사 수량 기준인지 생산 수량 기준인지 밝히고, 최초 검사와 재검사 결과를 섞지 않습니다.
기종, 제어기, 통신 방식과 제공 항목을 먼저 확인합니다. 샷 수나 가동 신호만 받을 수 있는 기계도 있을 수 있습니다. 온도·압력의 항목과 단위, 샷별 곡선이나 금형 센서값의 수집 여부는 별도 확인이 필요합니다.
포장 ID마다 들어간 생산 LOT와 수량을 연결합니다. 분할이나 합포장 때 앞뒤 번호를 기록하면 출하 단위에서 원래 LOT를 찾고, 생산 LOT에서 출하 대상을 확인할 수 있습니다.
고객의 추적 요구와 현장에서 구분할 수 있는 단위에 따라 정합니다. 캐비티별 추적이 필요하면 제품이나 샘플의 캐비티 식별 방법과 샷 구간을 연결할 수 있는지 확인합니다.
성형 조건은 생산 상태를 확인하는 자료입니다. 제품 검사와 출하 판정은 승인된 검사 기준과 담당자의 처리 절차를 따릅니다.
공개 구축 이력입니다. 적용 기능은 프로젝트마다 다릅니다.
자동차 사출부품 · 국내 3개 공장 MES 2.0