생산 수량이 맞지 않을 때
완료·이동·대기 수량을 구분합니다.
자세히 보기
생산 수량과 재공 수량이 다를 때
앞 공정의 완료 수량만으로는 다음 공정에 실제 투입된 수량을 알기 어렵습니다. 이동 중인 재공, 검사 대기, 불량과 재작업을 구분할 기록이 필요합니다.
완료·이동·대기 수량을 구분합니다.
앞 공정의 완료 수량만으로는 다음 공정에 실제 투입된 수량을 알기 어렵습니다. 이동 중인 재공, 검사 대기, 불량과 재작업을 구분할 기록이 필요합니다.
생산 LOT와 검사 결과의 연결 기준을 정합니다.
라벨, 검사 성적서와 설비 기록에 서로 다른 번호를 사용하면 이력을 다시 맞춰야 합니다. 생산 기록과 검사 기록을 연결할 공통 식별 기준부터 정리해야 합니다.
설비 신호와 작업자가 입력한 정지 사유를 함께 봅니다.
가동 신호만으로는 자재 대기, 작업 전환, 고장 등을 모두 구분하기 어렵습니다. 수집 가능한 설비 신호와 작업자가 남길 사유를 함께 설계합니다.
자동차부품의 생산 관리는 완료 수량과 납기 확인에서 끝나지 않습니다. 품번과 LOT를 기준으로 어느 공정을 거쳤는지, 어떤 검사 결과가 남아 있는지 함께 확인해야 품질 문제가 발생했을 때 조사할 범위를 좁힐 수 있습니다. MES는 현장 실적과 이력을 연결하는 역할을 맡고, 품질 분석·창고·설비 보전은 필요한 시스템과 연계해 구성합니다.
생산할 부품과 작업 기준을 확인합니다.
품번·작업지시·공정 경로와 생산할 수량을 확인합니다. 고객 품번과 사내 품번이 다르면 대응 관계도 정리합니다.
어떤 자재가 투입됐는지 연결합니다.
투입 자재와 생산 LOT를 식별하고 공정 투입 시점을 기록할 위치를 정합니다. LOT가 나뉘거나 합쳐지는 지점은 별도로 확인합니다.
공정마다 생산 수량과 시간을 기록합니다.
공정·설비별 생산 수량과 작업 시간을 모읍니다. 양품, 불량, 재작업 수량의 집계 기준을 구분합니다.
검사 기록을 해당 부품 이력과 연결합니다.
측정값이나 판정 결과를 해당 품번·공정·LOT와 연결할 범위를 정합니다. 재검사 기록을 처음 검사와 구별해 남기는 방식도 검토합니다.
생산 완료부터 출고까지 연결 범위를 정합니다.
완료 LOT와 포장·출고 단위의 연결이 필요한지 확인합니다. ERP나 창고 시스템에 전달할 실적과 재고 정보의 기준을 맞춥니다.
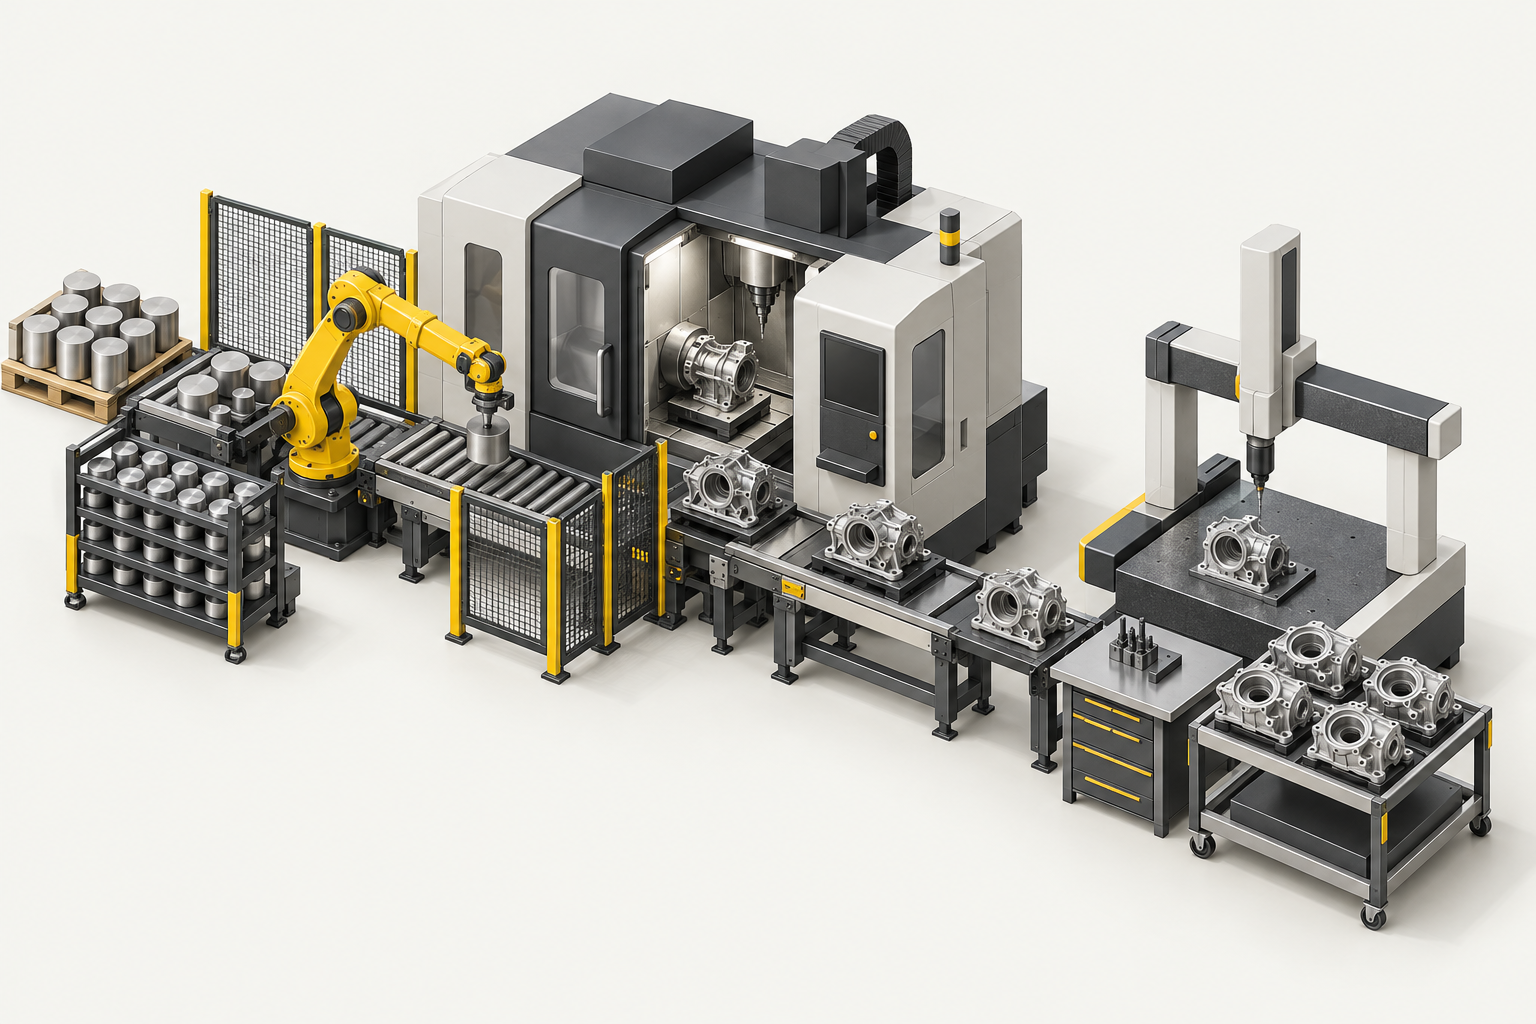
아래는 가공·조립·검사를 거치는 부품 생산의 관리 흐름 예시입니다. 실제 공정 순서와 외주 공정 포함 여부는 생산하는 부품에 맞춰 조정합니다.
현장에 맞춰 적용 범위와 연계 항목을 정합니다.
J-MES의 바코드 기반 LOT 추적을 중심으로, 현장에서 식별표를 붙이고 읽을 지점을 정합니다. 원자재 LOT부터 출하 단위까지 연결하려면 각 단계의 번호 관계와 이동 기록이 필요합니다. 단순히 바코드를 발행하는 것과 공정 사이의 이력이 이어지는 것은 구분해 설계합니다.
생산 실적에는 어느 공정의 기록인지 남기고, 측정값 분석이 필요한 항목은 J-SPC와의 연계를 검토합니다. 합격·불합격 집계와 측정값의 산포·경향 분석은 목적이 다르므로 필요한 화면과 데이터도 나눠 정합니다. 검사 결과를 기록하는 기능만으로 불량의 원인이 자동 확정되는 것은 아닙니다.
작업지시를 기준으로 공정별 실적을 모으면 어디까지 생산했는지 확인할 수 있습니다. 재공 위치를 함께 보려면 공정 인계나 이동 시점의 기록이 필요합니다. 공정별 수량을 단순 합산해 완제품 실적으로 계산하지 않도록 완료 기준을 정하고, 재작업의 중복 집계도 점검합니다.
수집 가능한 설비 상태를 생산 현황과 연결하고, 고장·수리 기록과 예방점검은 J-PM의 관리 범위를 검토합니다. 설비에서 얻을 수 있는 신호는 기종과 통신 환경마다 다릅니다. 먼저 대상 설비를 확인하고 자동 수집, 작업자 입력, 기존 기록 연계를 나눠 적용하는 방식이 적절합니다.
작업지시, 품번과 생산 실적의 교환 범위를 정합니다. 수주·납기 정보 공유가 필요하면 J-SCM의 적용 범위도 함께 검토합니다.
J-WMS의 입출고·적재 위치 관리와 제조 LOT 이력을 연결할 필요가 있는지 확인합니다. 출고 단위가 생산 단위와 다르면 변환 규칙이 필요합니다.
J-SPC의 측정 데이터 분석, J-PM의 정비 기록에 생산 공정과 설비를 식별할 공통 코드를 사용하도록 검토합니다.
대표 품목의 공정도, 작업일보, LOT 라벨과 검사 양식을 기준으로 시작점과 종료점을 정합니다.
투입·생산·검사 기록이 같은 LOT로 연결되는지 확인합니다. 분할, 재작업, 취소·정정 상황도 함께 검증합니다.
현장 수량과 시스템 수량을 대조한 뒤 창고, 품질, ERP 연계 범위를 넓힙니다.
계획 대비 완료 수량, 공정별 재공, 불량·재작업 수량, 설비 정지 시간을 관리 지표로 검토할 수 있습니다. 품목과 교대가 다른 실적을 비교할 때는 집계 기간과 기준을 먼저 맞춥니다. 개선 목표는 도입 전 기록과 운영 후 데이터를 비교해 정합니다.
먼저 고객 요구 양식과 보관할 항목, 조회 단위를 확인해야 합니다. 기존 LOT 추적 기능과의 대응 관계를 검토하고 추가 개발·연계 범위를 협의합니다. 특정 고객사의 승인이나 품질 인증을 MES 도입만으로 보장하지는 않습니다.
필요한 추적 단위에 따라 다릅니다. LOT 단위로 충분한 공정과 개별 번호가 필요한 제품을 구분하고, 기록 부담과 추적 요구를 함께 검토합니다. 개별 번호 추적은 식별·라벨·데이터 구조를 별도로 확인합니다.
ERP에 생산 실적이 있어도 공정별 진행 상태와 현장 이력이 충분하지 않을 수 있습니다. 현재 ERP에서 관리하는 범위를 먼저 확인하고, MES가 추가로 수집할 정보와 중복 입력을 줄일 연계 항목을 정하는 것이 순서입니다.
공개 구축 이력입니다. 적용 기능은 프로젝트마다 다릅니다.
MES 구축
베트남 법인 MES 구축
대중소상생형(현대자동차 그룹)